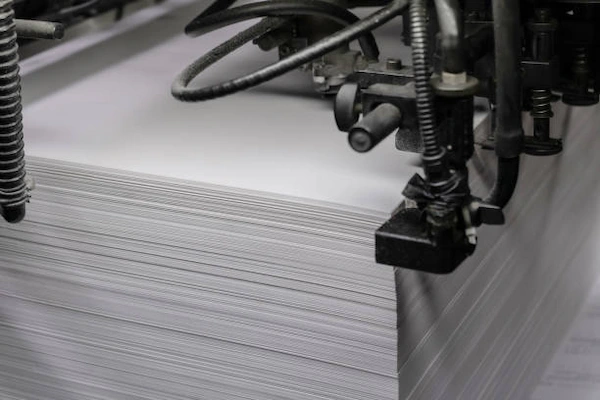
Planificar un proyecto gráfico exige tomar decisiones operativas mucho antes de encender las máquinas o montar las placas en prensa. En cualquier taller de impresión, la relación entre el soporte y la técnica aplicada define si el trabajo final tendrá colores nítidos, textos perfectamente legibles o un acabado uniforme. Cuando no se comprende esta interacción, es habitual encontrar problemas de secado, manchas por repinte o pliegos que pierden consistencia durante los procesos mecánicos de manipulado posterior.
Los tipos de impresión en papel no funcionan de manera aislada; cada método de transferencia de imagen exige condiciones de superficie, porosidad y calibre bastante concretas. Ya sea que se trabaje en prensa offset comercial, en prensas digitales de última generación o en serigrafía para empaques especiales, entender cómo reacciona cada pliego celulósico permite reducir costos de producción, evitar paradas innecesarias y entregar tirajes limpios desde la primera prueba de máquina.
¿Por qué el soporte define el éxito de una impresión?
El papel es un material vivo de origen vegetal que interactúa continuamente con la tinta, las soluciones de humectación y la presión de los cilindros. La estructura interna de las fibras celulósicas determina la cantidad de vehículo líquido que el pliego puede absorber y la velocidad a la que lo hace. Un sustrato con fibras abiertas retiene el pigmento de forma inmediata por capilaridad, mientras que una superficie sellada por compuestos minerales mantiene la capa de tinta suspendida hasta que ocurre la fijación química por contacto con el aire.
Por esta razón, un mismo archivo gráfico procesado con idénticos valores de color en preprensa puede verse opaco y apagado sobre un papel poroso, pero brillante y saturado sobre una cartulina satinada. Conocer estas propiedades físicas evita sorpresas desagradables a pie de máquina, ya que los diferentes tipos de impresión en papel demandan respuestas mecánicas específicas. La elección del soporte influye directamente en el anclaje de la película de tinta, la resistencia a los roces durante el guillotinado y la durabilidad general del material frente a la luz y las condiciones del entorno.
Tal vez te interese leer: Gramaje de papel: qué es y cómo elegir el adecuado para cada impresión
Principales sistemas y tipos de impresión en papel
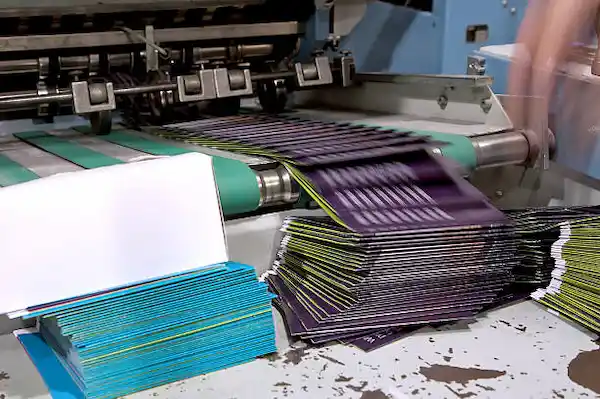
En la industria gráfica conviven diferentes tecnologías para transferir tinta sobre soportes celulósicos. La elección entre un método u otro depende del volumen de pliegos requerido, la velocidad de entrega, el presupuesto disponible y el nivel de detalle tipográfico o fotográfico que demande el diseño. Los tipos de impresión en papel se adaptan a estas variables operativas para ofrecer el balance más eficiente entre costo unitario y calidad técnica.
Impresión offset: precisión y estabilidad en grandes tirajes
El sistema offset sigue siendo el estándar dominante para la producción comercial de alto volumen. Su funcionamiento se basa en el principio litográfico de repulsión entre el agua y las sustancias grasas, transfiriendo la imagen desde una placa metálica hacia una mantilla de caucho antes de estampar el papel. Este contacto indirecto amortigua la presión mecánica, protegiendo las fibras del sustrato y permitiendo una reproducción tonal excepcionalmente limpia en tramas finas.
Para tirajes superiores a los mil pliegos, el offset ofrece costos unitarios sumamente bajos y una velocidad insuperable. Dentro de los tipos de impresión en papel de escala industrial, resulta la opción idónea para la producción de revistas, catálogos extensos, folletos publicitarios, libros editoriales y empaques de cartulina. Además, este sistema permite calibrar minuciosamente la dosificación de tinta por zonas mediante consolas de control, garantizando una uniformidad cromática absoluta a lo largo de tirajes continuos de miles de pliegos sin variaciones perceptibles de densidad.
Impresión digital: flexibilidad y rapidez para tiradas cortas
La tecnología digital prescinde del uso de placas intermedias y químicos de revelado, recibiendo la información directamente desde un archivo digital hacia la unidad de imagen. Frente a otros tipos de impresión en papel, las prensas de producción digital emplean tóner seco con fijación térmica o inyección continua de tintas líquidas. Esta configuración reduce a cero los tiempos de preparación de máquina, permitiendo imprimir desde un solo ejemplar de prueba hasta tirajes cortos con entrega el mismo día.
Otra ventaja destacada del sistema digital es la capacidad de incorporar datos variables en tiempo real, personalizando nombres, códigos o imágenes en cada pliego de manera consecutiva. Es la técnica más utilizada para papelería corporativa bajo demanda, volantes urgentes, credenciales, menús de restaurantes y maquetas promocionales. Aunque el costo por pliego resulta más alto en tirajes elevados respecto al offset, su rentabilidad es indiscutible cuando se busca rapidez y volumen ajustado.
Serigrafía y flexografía: aplicaciones especiales sobre papeles gruesos
Cuando un proyecto editorial o de empaque exige acabados que escapan de la cuatricromía tradicional, la serigrafía y la flexografía aportan soluciones versátiles. La serigrafía utiliza una malla tensada que actúa como plantilla para depositar capas de tinta densas y opacas mediante la presión de una racleta. Esta técnica permite estampar tintas cubrientes, colores metálicos intensos, barnices sectorizados y tintas fluorescentes sobre papeles de gran calibre, cartulinas oscuras o cartones texturizados.
Por su parte, la flexografía utiliza planchas flexibles en relieve y tintas de secado casi instantáneo, adaptándose a líneas de producción continua desde bobinas de papel. Es el método por excelencia para la fabricación de etiquetas adhesivas en rollo, envolturas de alimentos y bolsas comerciales de papel kraft. Ambas tecnologías demuestran que los tipos de impresión en papel van mucho más allá de la tinta plana convencional, abriendo posibilidades táctiles y visuales de alto impacto.
Sustratos más utilizados en talleres gráficos
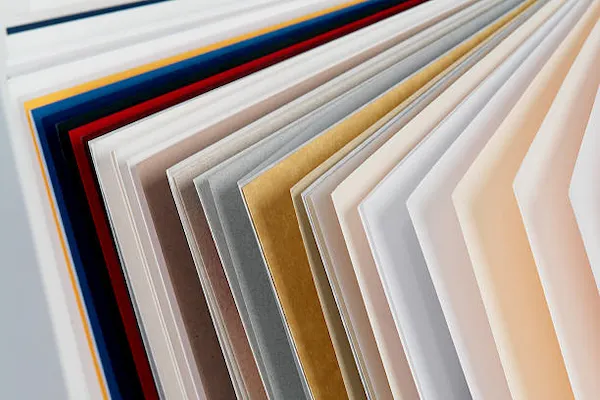
La variedad de papeles disponibles en el mercado gráfico permite resolver proyectos de naturalezas muy diversas. Cada familia de sustratos se elabora con procesos de refinado de pulpa y recubrimientos particulares que modifican tanto su comportamiento en máquina como su apariencia final frente a los diversos tipos de impresión en papel. Clasificar adecuadamente estos materiales ayuda al impresor a definir la presión de cilindros y la fórmula química de tinta más idónea para cada pliego.
Papel bond y offset tradicional
El papel bond, también denominado offset tradicional sin recubrimiento, es un material fibroso, mate y absorbente. Se fabrica sin capas minerales externas, lo que deja expuesta la trama natural de la celulosa vegetal. Su porosidad abierta facilita una absorción muy rápida de tintas y soluciones acuosas, permitiendo una fijación limpia que no deja brillos residuales en la superficie del impreso.
Por sus propiedades, es el soporte predilecto para interiores de libros de lectura continua, hojas membretadas para oficina, cuadernos escolares, talonarios de facturación y sobres institucionales. Al no reflejar la luz ambiental, ofrece una lectura sumamente cómoda para textos densos en varios tipos de impresión en papel orientados a papelería corporativa. No obstante, al absorber rápidamente los vehículos solventes de las tintas, los puntos de trama tienden a ganar ganancia de punto, lo que demanda un perfilado de color adecuado en preprensa.
Papel couché o estucado
El papel couché, también conocido como estucado o satinado, cuenta con una o varias capas de recubrimiento mineral a base de caolín y carbonato de calcio en ambas caras. Este sellado sella los poros naturales de la fibra, generando una superficie sumamente lisa, densa y poco absorbente. Se comercializa principalmente en dos variedades: brillante, que intensifica el reflejo luminoso de las imágenes, y mate, que conserva un tacto sedoso sin destellos molestos.
Es el material estándar para catálogos corporativos, afiches publicitarios, encartes de supermercado, revistas de moda y folletos informativos de alta definición. La capa de estucado retiene los pigmentos en la superficie exterior, lo que permite aprovechar al máximo los tipos de impresión en papel que exigen reproducir tramas fotográficas finas, líneas detalladas y degradados sutiles con gran nitidez. Las imágenes impresas sobre couché destacan por su contraste dinámico y por una saturación de color limpia y vibrante.
Cartulinas encapadas y opalinas
Cuando el impreso requiere resistencia mecánica para mantenerse en pie o proteger un contenido, las cartulinas gruesas y las opalinas son la solución estándar. Las cartulinas encapadas, como las sulfatadas o las dúplex, suelen combinar un anverso estucado apto para cuatricromía brillante con un reverso fibroso o kraft que aporta firmeza. Las opalinas, por su parte, destacan por su formación compacta, blancura pura y un acabado homogéneo de alta rigidez.
Estos sustratos se utilizan en la confección de portadas de libros, carpetas corporativas con solapas, cajas plegadizas de cartón, empaques farmacéuticos y tarjetas de presentación profesionales. Su cuerpo estructural soporta sin fracturarse los procesos mecánicos posteriores de hendido, doblado a máquina, troquelado perimetral y aplicación de estampados metalizados en caliente.
Tal vez te interese leer: Tendencias que marcarán la industria gráfica en 2026
Comportamiento de la tinta en distintos tipos de impresión en papel
La fijación del color sobre un pliego celulósico ocurre a través de dos mecanismos físicos fundamentales: la penetración capilar y la oxidación química. En los papeles absorbentes sin recubrimiento, los aceites portadores de la tinta penetran con rapidez entre las fibras del papel, permitiendo que la capa superior se asiente en cuestión de segundos. Este comportamiento acelera los tiempos de manipulación inicial, aunque provoca que parte del pigmento se hunda en el soporte, restando brillo y contraste a las imágenes.
En contraposición, al trabajar sobre papeles estucados densos, la película mineral impide que el vehículo de la tinta penetre en el núcleo celulósico. El secado depende casi exclusivamente de la oxidación del aceite al contacto con el oxígeno ambiental y de la evaporación de solventes volátiles. La tinta permanece concentrada en la cara externa del pliego, generando colores de gran intensidad óptica y sombras profundas. Sin embargo, este proceso exige tiempos de curado más prolongados en la pila de salida para evitar que el peso de los pliegos superiores transfiera tinta no curada a las hojas inferiores.
Conocer cómo se comportan los tipos de impresión en papel según la absorción del soporte es indispensable para regular la carga de tinta desde la consola de control. Un exceso de entintado en un papel cerrado satura la superficie sin posibilidad de secado rápido, mientras que una dosificación pobre en un soporte fibroso produce impresos deslavados y sin fuerza visual.
Compatibilidad entre la técnica elegida y el acabado del papel
No todos los papeles admiten cualquier método gráfico sin adaptaciones operativas previas. Las prensas de tóner digital, por ejemplo, someten el papel a rodillos de alta temperatura y a campos electrostáticos continuos para fundir el polímero sobre la hoja. Si se introduce un papel couché estándar fabricado exclusivamente para prensas offset, la humedad interna del pliego puede evaporarse de golpe, generando burbujas en el barniz mineral o deformaciones térmicas en las esquinas de la hoja. Para prensas digitales se requiere papel calibrado con control de humedad interna y tratamiento antiestático de fábrica.
Por su parte, el sistema offset húmedo requiere que la superficie del papel posea una resistencia superficial adecuada contra el desprendimiento de fibras. Cuando la solución de humectación entra en contacto con el pliego, un papel de formulación deficiente puede aflojar fibras sueltas o polvillo mineral que se transfieren a la mantilla de caucho, empastando las zonas de sombras en pocas vueltas de máquina. Evaluar la compatibilidad entre el soporte y la máquina reduce tiempos muertos de lavado y asegura una producción continua y limpia.
En proyectos donde se combinan técnicas, como imprimir interiores en offset y cubiertas en digital, la consistencia visual del papel resulta determinante. Aunque ambos procesos utilicen papeles de características nominales similares, coordinar estos dos tipos de impresión en papel exige verificar la textura final y el brillo de la película impresa, ya que suelen presentar diferencias perceptibles. Planificar estas combinaciones desde la etapa de cotización garantiza que el impreso final conserve armonía en todas sus partes.
Qué revisar antes de mandar a imprimir en papel
Una preparación rigurosa del archivo y del pliego antes de la producción evita pérdidas de material en el taller. El primer factor técnico a verificar es la dirección de la fibra del papel. Durante la fabricación de las bobinas de celulosa, las fibras se orientan longitudinalmente en el sentido de tracción de la cinta transportadora. En el pliego cortado, la fibra debe correr siempre de forma paralela al eje longitudinal de los cilindros impresores y a la línea de doblado del producto terminado, facilitando un paso suave por máquina sin tensiones mecánicas ni grietas en el lomo.
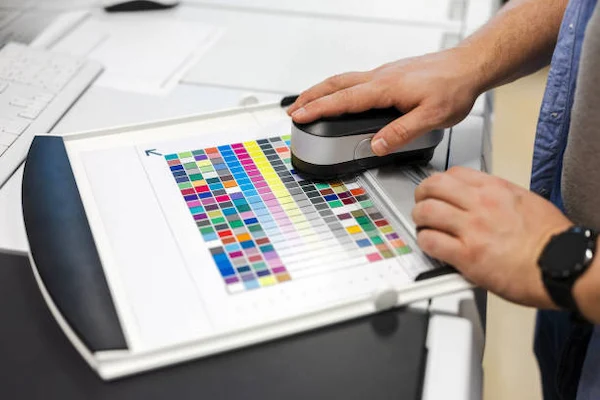
También resulta indispensable verificar la ganancia de punto esperada en el perfil de color del software de preimpresión. Cada soporte incrementa el diámetro del punto de trama de forma distinta según los tipos de impresión en papel empleados y la presión mecánica del cilindro portamantilla. Configurar las curvas de compensación de trama en la etapa de separación de color asegura que los medios tonos no se empasten en prensa y que las altas luces mantengan su detalle. Por último, inspeccionar que las dimensiones del pliego cuenten con las demasías de corte y las marcas de registro perimetrales evita cortes desalineados en la guillotina.
Tal vez te interese leer: Qué es una prueba de color y por qué evita reprocesos
Factores que alteran los tipos de impresión en papel y causan fallos
Durante la producción diaria pueden presentarse irregularidades que comprometen la calidad del tiraje. Uno de los fallos más habituales en prensas comerciales es el repinte, que ocurre cuando la tinta húmeda de un pliego recién impreso se transfiere al dorso de la hoja que cae encima en la bandeja de recepción. Este defecto suele originarse por un exceso de dosificación de tinta, una presión desmedida en la pila de apilado o una aplicación deficiente de polvo antirrepinte de base vegetal.
Otro problema técnico recurrente es el desprendimiento superficial o arrancado del papel. Cuando la tinta posee una pegajosidad excesiva para la resistencia mecánica del estucado, la tracción que ejerce la mantilla de caucho al despegarse del pliego desprende partículas minerales de la superficie de la hoja. Estas impurezas se acumulan en las planchas y rodillos distribuidores, dejando pequeñas aureolas blancas o motas en las zonas de color sólido. Corregir la viscosidad de la tinta y regular la velocidad de prensa soluciona este inconveniente antes de estropear el lote.
A estos factores se suma la acumulación de electricidad estática, un problema común en talleres con ambientes excesivamente secos. La fricción constante entre hojas provoca que los pliegos se adhieran entre sí, dificultando la alimentación continua y desalineando los topes de registro frontal y lateral. Mantener equipos desionizadores o humidificadores en sala resuelve de raíz estas variaciones operativas.
Condiciones adecuadas para conservar el papel antes de entrar a máquina
El almacenamiento de los sustratos en el taller gráfico debe gestionarse con la misma rigurosidad que el mantenimiento mecánico de los equipos. El papel es un material higroscópico que absorbe o libera humedad según las condiciones de la sala de impresión; si una resma fría entra de golpe a un ambiente cálido y húmedo, los bordes exteriores absorberán humedad con rapidez mientras el centro permanece seco, originando ondulaciones en los bordes que provocan atascos en los alimentadores y fallas graves de registro de color en prensa.
Para mantener la estabilidad dimensional del pliego, las resmas deben permanecer dentro de sus envolturas originales impermeables sobre tarimas de madera alejadas de pisos de concreto y fuentes de calor hasta el momento exacto de ser cargadas en máquina. Permitir un período de aclimatación de al menos veinticuatro horas en la sala de impresión garantiza que el material alcance el equilibrio higrométrico necesario para rodar con fluidez, asegurando tirajes limpios y un comportamiento estable en todos los tipos de impresión en papel ejecutados en el taller.
